سلك لحام الألومنيوم لقطاع السيارات والمركبات الكهربائية
هياكل المركبات الكهربائية · علب البطاريات · الأجزاء الإنشائية
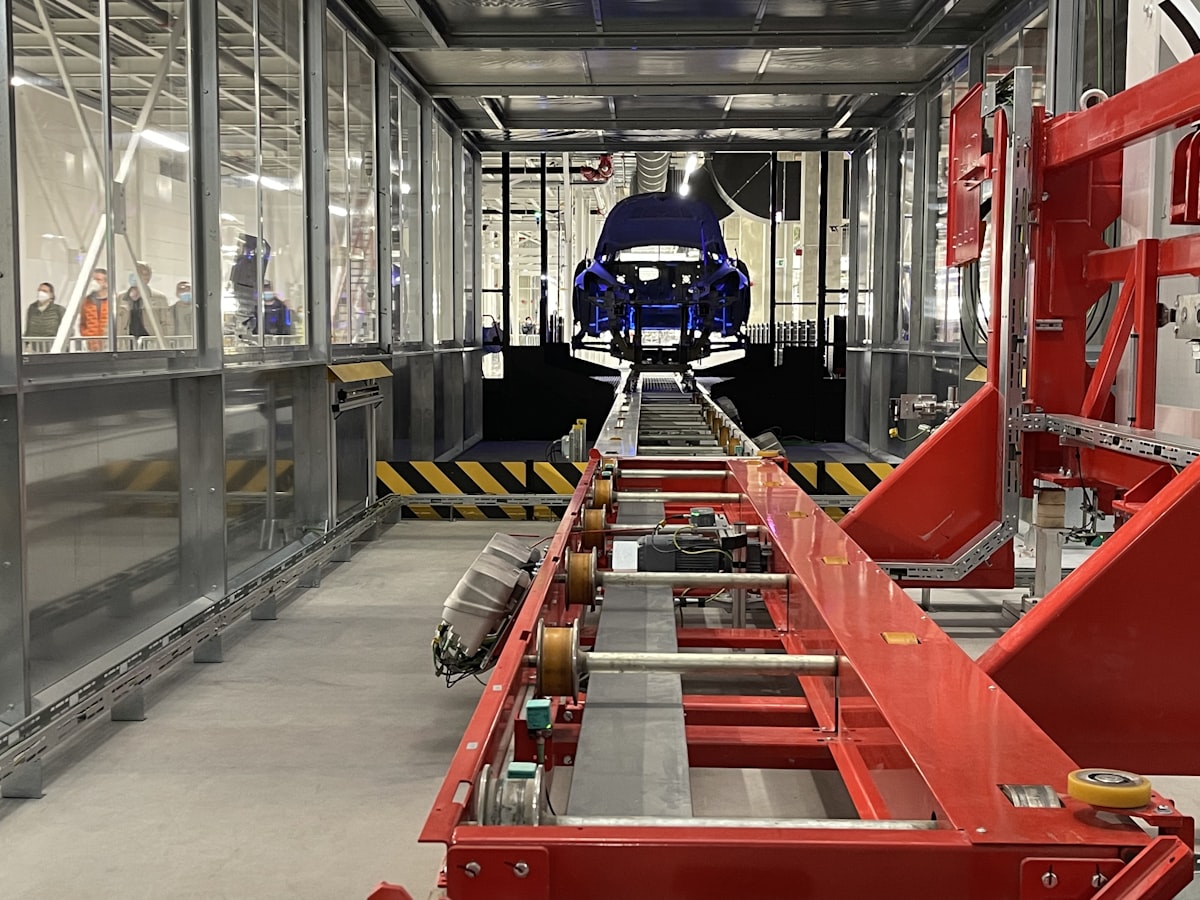
تتطلب مركبات الطاقة الجديدة بُنى ألومنيوم أخفّ وزنًا وأعلى مقاومة وأدقّ تصنيعًا في آنٍ واحد. وتحتاج خطوط اللحام الروبوتي MIG عالية السرعة التي تُجمِّع هياكل المركبات الكهربائية وعلب البطاريات إلى معدن حشو يتميّز بثبات تغذية السلك ونقاء السبيكة.
يأتي ألومنيوم السيارات في ثلاثة أشكال من المنتجات، ويتبع معدن الحشو شكلَ المنتج: مقاطع 6xxx مبثوقة لصواني البطاريات وصناديق التصادم والأطر الفرعية؛ وصفائح 5754 و5182 للألواح الداخلية؛ ومسبوكات من نوع A356 للأغلفة والكتائف. ويُوصل جزء كبير من الهيكل الحديث بالمواد اللاصقة والبراشيم واللحام بالليزر واللحام بالاحتكاك والخلط، لكن MIG — وبالانتقال النبضي على نحو متزايد، وعلى علب البطاريات باللحام بالليزر مع السلك — لا يزال يتولى الأطر المبثوقة والمسبوكات. وهذا هو العمل الذي تتناوله هذه الصفحة.
ما الذي يوصله السلك فعليًا
علب البطاريات هي أكبر جزء ألومنيومي ملحوم في المركبة الكهربائية: إطار من مقاطع 6082-T6 أو 6061-T6 المبثوقة يُلحم بلوح أرضية، ثم يُسوّى وجه الإحكام بالتشغيل الآلي. وتستخدم الأطر الفرعية وهياكل التصادم سبائك البثق نفسها لامتصاص الطاقة على نحو مضبوط. أما المسبوكات من A356 أو 356 فتتولى الأغلفة والكتائف وخزانات المبادلات الحرارية.
| المكوّن | السبيكة المعتادة | السبب | معدن الحشو |
|---|---|---|---|
| أطر صواني البطاريات وأرضياتها | 6082-T6 · 6061-T6 | قابلة للبثق، عالية المقاومة، ويجب أن تكون محكمة ضد التسرب | ER5356 |
| الأطر الفرعية وصناديق التصادم وعوارض السقف | 6xxx | امتصاص مضبوط للطاقة | ER5356 |
| الألواح الداخلية والأبواب والأغطية | 5754 · 5182 | قابلية التشكيل؛ غير قابلة للمعالجة الحرارية | ER5356 |
| الأغلفة والكتائف وخزانات المبادلات الحرارية | A356 · 356 | قابلية السبك؛ غنية بالسيليكون | ER4043 |
| وصلات المسبوك بالمقطع المبثوق | A356 + 6xxx | الحساسية للتشقق هي العامل الحاكم | ER4043 |
محكم ضد التسرب ومرتبط بسلامة التصادم
يجب أن تبقى علبة البطارية محكمة الإغلاق ضد الماء والغبار طوال عمر المركبة، ولذلك فإن كل فجوة مسامية في لحام الإطار هي مسار تسرب محتمل — فضبط المسامية، لا المقاومة، هو معيار القبول الأول. وتُسوّى خطوط اللحام على وجه الإحكام حتى تستوي مع السطح قبل لصق الغطاء، وهو ما يعني أن مقطع خط اللحام يجب أن يكون متسقًا بما يكفي للتشغيل الآلي من دون كشف المسام. وفي درزة الأرضية بالإطار يتزايد استخدام اللحام بالاحتكاك والخلط؛ ويبقى MIG هو العملية المستخدمة لزوايا الإطار والكتائف والوصلات ثلاثية الأبعاد.
وتضيف هياكل التصادم القيد الثاني. فالمقاطع المبثوقة 6xxx-T6 تفقد عادةً 30–50% من مقاومتها في المنطقة المتأثرة حراريًا، ولذلك يُصمَّم صندوق التصادم مع أخذ المنطقة اللينة في الحسبان، ويجب أن يقع اللحام حيث حدّده المهندس وبالمقطع نفسه في كل مرة. وعلى خط روبوتي، يكون هذا في المقام الأول متطلبًا لاتساق التغذية.
MIG الروبوتي وسلك اللحام بالليزر
تعمل خطوط السيارات بأزمنة إيقاع (takt) تُقاس بالثواني، على روبوتات لا تتوقف لإزالة تشابك السلك. ويُصنَّع سلكا GOLDING ER5356 وER4043 سعيًا إلى هدف قطر قدره ±0.01 mm على بكرات 7 kg ملفوفة طبقيًا بدقة مع ضبط انحناء السلك ولولبته، بحيث يجري السلك مستقيمًا عبر بطانات التغذية الطويلة ويبلى طرف التلامس بانتظام. وحيثما تُلحم علب البطاريات بالليزر مع سلك حشو، يحكم اتساق القطر نفسه نافذة العملية — انظر دليل أسلاك اللحام بالليزر. وتُشحن كل دفعة مصحوبة بتحليلها الكيميائي لتوثيق على نمط PPAP.
المعايير: من يحمل ماذا
تعمل سلاسل التوريد في قطاع السيارات وفق مواصفات المواد لدى الشركات المصنّعة للمركبات (OEM) وIATF 16949، وهو نظام إدارة الجودة الخاص بقطاع السيارات الذي يحمله المورّدون من مختلف المستويات. ونظام الجودة لدى GOLDING حاصل على شهادة ISO 9001:2015 — وهي لا تحمل IATF 16949، وتصرّح بذلك. ويؤهّل المورّدُ معدنَ الحشو ضمن إجراء اللحام وPPAP الخاصين به؛ ويقتصر دور GOLDING على توريد سلك مصنَّف وفق مواصفة التصنيف AWS A5.10 مع توثيق الدفعات الذي تتطلبه تلك العملية.
الأسئلة الشائعة
ER5356 للإطار وأي وصلة حاملة للأحمال؛ وER4043 حيث يلتقي مسبوك بالإطار أو تكون الوصلة عرضة للتشقق. ولأن العلبة يجب أن تكون محكمة ضد التسرب، فإن ضبط المسامية — سلك نظيف وغاز جاف وتغذية مستقرة — أهم من فرق المقاومة بين السلكين.
لا. GOLDING حاصلة على شهادة ISO 9001:2015. أما IATF 16949 فهو نظام الجودة الخاص بقطاع السيارات الذي يحمله المورّدون من مختلف المستويات، وهم من يؤهّلون السلك ضمن عمليتهم وPPAP الخاص بهم. وتورّد GOLDING سلكًا مصنَّفًا وفق AWS A5.10 مع التركيب الكيميائي لكل دفعة.
ER4043. فسيليكونه يوائم سيليكون المسبوك نفسه، فيعطي حوض لحام سيّالًا منخفض الحساسية للتشقق. أما ER5356 على مسبوك غني بالسيليكون فيكوّن سيليسيد المغنيسيوم الهشّ في اللحام.