سلك لحام الألومنيوم لمعدات أشباه الموصلات
غرف التفريغ · معدات المعالجة · أنظمة التفريغ الفائق
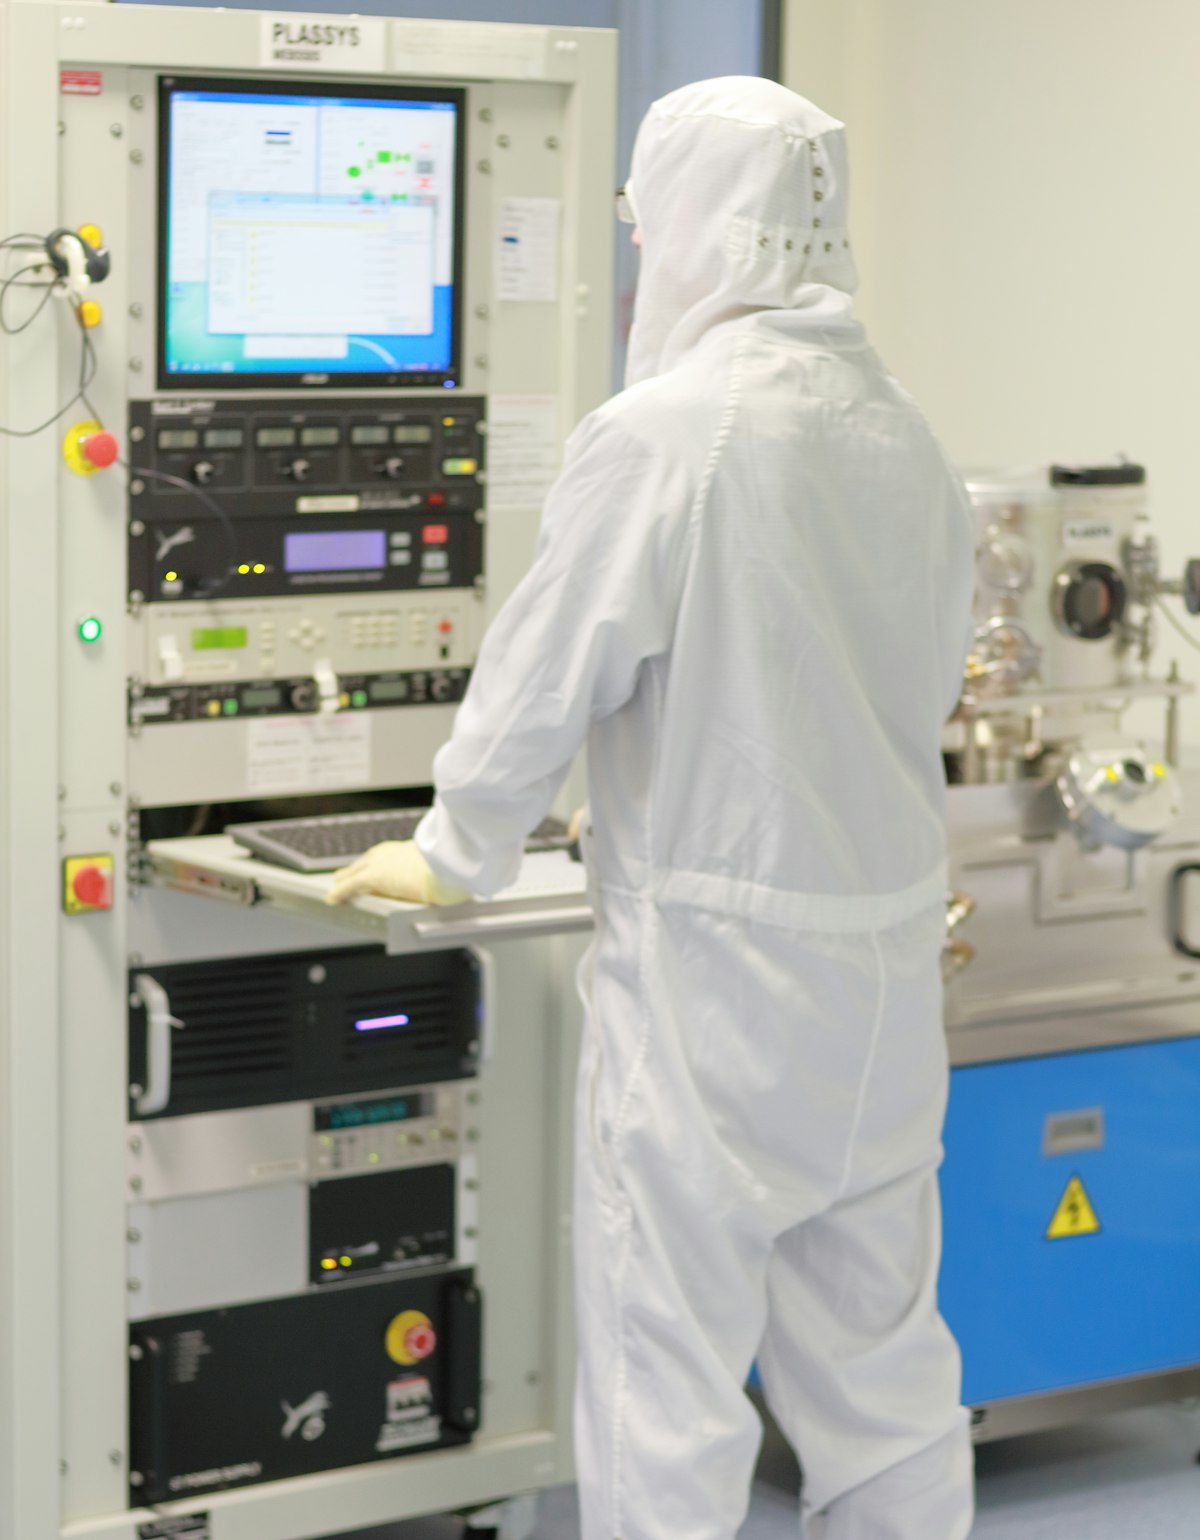
يجري تصنيع أشباه الموصلات داخل بيئات تفريغ فائقة، حيث يكفي ملوِّث واحد لإتلاف دفعة كاملة من الرقائق. ويُعدّ الألومنيوم المادة المفضّلة لتصنيع الغرف لأن نفاذيته للهيدروجين أدنى بكثير من نفاذية الفولاذ المقاوم للصدأ — وهو ما يرفع متطلبات سلامة اللحام بالقدر نفسه.
تُصنَّع غرف التفريغ وغرف المعالجة في معدات أشباه الموصلات بالتشغيل الآلي واللحام من 6061-T6 — ومن 5083 حين تكون الغرفة أكبر من أن تُشغَّل من كتلة مصبوبة واحدة — لأن الألومنيوم، مقارنةً بالفولاذ المقاوم للصدأ، أقل إطلاقًا للغازات، ونفاذية الهيدروجين عبره أقل بكثير. وهذه الميزة تخص المعدن الأساس. أما اللحام فهو الموضع الذي يمكن أن تُفقد فيه: فسلسلة مسام واحدة عبر خط اللحام هي مسار تسرب، والجيب المحبوس خلف لحام جزئي الاختراق هو تسرب افتراضي سيُسقط الغرفة في اختبار التسرب بالهيليوم بعد أن تبدو مكتملة بوقت طويل.
الغرف والأطر ولوحات الغازات
ينقسم الألومنيوم الملحوم في معدات أشباه الموصلات إلى ثلاث فئات بثلاثة معايير قبول مختلفة: لحامات حدّ التفريغ على الغرفة نفسها، ويُحكم عليها بمعدل التسرب بالهيليوم؛ والأطر الإنشائية ومنافذ التحميل، ويُحكم عليها بالمقاومة والاستواء؛ ومجمّعات التبريد ومجمّعات لوحات الغازات، ويُحكم عليها بالنظافة وإحكام السدّ تحت الضغط.
| المكوّن | السبيكة المعتادة | معيار القبول | معدن الحشو |
|---|---|---|---|
| أجسام غرف التفريغ، والمنافذ، والشفاه | 6061-T6 · 5083 | معدل التسرب بالهيليوم؛ لا تسربات افتراضية | ER4043 · ER5356 |
| أطر المعدات، ومنافذ التحميل، والأغلفة | 6061-T6 · 6063-T6 | المقاومة، والاستواء، وتطابق لون الأنودة | ER5356 |
| مجمّعات التبريد، وحوامل لوحات الغازات | 6061 · 5052 | النظافة؛ إحكام السدّ تحت الضغط | ER4043 · ER5356 |
المسامية تسرب
الهيدروجين هو العدو. فالألومنيوم المنصهر يذيب من الهيدروجين أكثر بكثير مما يستطيع الألومنيوم الصلب الاحتفاظ به، ولذلك فإن كل ما يلتقطه حوض اللحام منه ينفصل عن المحلول أثناء التجمّد ويخلّف مسامية — وهي في اللحام الإنشائي عيب شكلي، أما على حدّ التفريغ فهي تسرّب. والرطوبة هي المصدر المعتاد: إذ تُحدَّد الغازات الواقية المخصّصة للحام بنقطة ندى تقابل نحو 10 أجزاء في المليون من بخار الماء أو أقل، لأن زيادة طفيفة فوق ذلك تكفي لإحداث المسامية. وتضبطها ورش تصنيع الغرف بتنظيف الوصلة بالتشغيل الآلي، وإزالة الشحوم، واستخدام أرجون جاف عالي النقاء أو خليط الأرجون والهيليوم، وإبقاء السلك نفسه خاليًا من مزلّق السحب وأكسيد السطح. فالسلك الذي يصل وعليه بقايا يُدخل الهيدروجين في كل خط لحام يلامسه.
والقاعدة الثانية هي الاختراق الكامل من جهة التفريغ. فاللحام الذي يترك خلفه فجوة أو جذرًا غير منصهر يحبس غازًا يظل يتسرب إلى الغرفة لساعات — وهذا هو التسرب الافتراضي الذي لا يزيله أي قدر من الضخ. ويحافظ ثبات قطر السلك واستقرار التغذية على بقاء القوس في موضع الجذر، وهذه هي الصلة العملية بين جودة السلك ومعدل التسرب.
ما الذي تضبطه GOLDING
يُصنَّع سلكا GOLDING ER4043 وER5356 سعيًا إلى هدف قطر قدره ±0.01 mm على بكرات 7 kg ملفوفة طبقيًا بدقة، مع ضبط انحناء السلك ولولبته من أجل تغذية مستقرة على أنظمة MIG النبضي وأنظمة TIG بالسلك البارد الآلية المستخدمة في أعمال الغرف. وتُشحن كل دفعة مصحوبة بتحليلها الكيميائي حتى يكتمل ملف التتبع لدى صانع المعدات. ولا تُصدر GOLDING شهادة بمعدل تسرب — فذلك يُقاس على الغرفة المكتملة وفق إجراء صانع المعدات — ولا تدّعي درجة نقاء تتجاوز حدود التركيب في مواصفة AWS A5.10 التي صُنِّف السلك وفقها.
المواصفات: من يحمل ماذا
تُبنى معدات أشباه الموصلات وفق المواصفات الخاصة بصانع المعدات — حدود معدل التسرب بالهيليوم، وإجراءات النظافة وإطلاق الغازات، وتشطيب السطح — ويُؤهَّل معدن الحشو ضمن إجراء اللحام الخاص بذلك الصانع. وتورّد GOLDING سلكًا مصنَّفًا وفق مواصفة التصنيف AWS A5.10 مع توثيق الدفعات الذي يتطلبه ملف التتبع؛ أما اختبار التسرب، والتسخين لإزالة الغازات (bake-out)، والقبول فتعود إلى باني الغرفة.
الأسئلة الشائعة
ER4043 أو ER5356، وكلاهما مصنَّف وفق AWS A5.10. فحوض اللحام السيّال في ER4043 يغلق خطوط اللحام كاملة الاختراق بأدنى خطر للتشقق؛ وER5356 أعلى مقاومةً ويكتسب بعد الأنودة لونًا مطابقًا. والإجراء المؤهَّل لدى صانع المعدات هو الذي يقرّر — وضبط المسامية أهم من الاختيار بينهما.
لا. فمعدل التسرب خاصية للغرفة المكتملة — تصميم الوصلة، والاختراق، والنظافة، والإجراء — ويقيسه باني الغرفة. وما تضبطه GOLDING هو السلك: ثبات القطر، واستقرار التغذية، والتركيب الكيميائي لكل دفعة.
لا — بل هي خاصية للمعدن الأساس الألومنيومي الذي تُصنع منه الغرفة، وهي سبب اختيار الألومنيوم بدلًا من الفولاذ المقاوم للصدأ. ومهمة اللحام ألا يُبطل تلك الميزة بالمسامية أو بتسرب افتراضي.